Ihre Laserleistung ist konform. Aber Ihr Prozess driftet?
Laserstrahlanalyse: die Ursache von Abweichungen erkennen, um industrielle Prozesse zuverlässiger zu machen
Ein Laserprozess kann driften, obwohl die von der Quelle angezeigte Leistung konform bleibt.
Eine Veränderung der Fokussierung, der Energieverteilung oder der Strahlqualität kann nämlich die tatsächlich auf dem Bauteil eingebrachte Leistungsdichte verändern. Die Folgen können vielfältig sein: schwankende Einschweißtiefe, veränderte Nahtgeometrie, Instabilitäten, Spritzer, Poren, Bindefehler oder auch Verlust der Wiederholbarkeit.
In diesem Zusammenhang lässt sich das Problem nicht immer durch Änderung der Prozessparameter lösen. Und wenn die Ursache der Abweichung im Strahl selbst liegt?
Genau das lässt sich mit der Laserstrahlanalyse feststellen.
Die Laserleistung allein reicht nicht aus, um einen Strahl zu charakterisieren
Wenn ein Laserprozess weniger stabil wird, besteht die erste Reaktion oft darin, die Leistung der Quelle zu überprüfen oder die Fertigungsparameter anzupassen.
Zwei Strahlen mit gleicher Leistung können jedoch unterschiedliche Ergebnisse am Bauteil erzielen, wenn sich ihre Energieverteilung oder ihre Fokussierungsbedingungen verändert haben.
Die Strahlanalyse umfasst insbesondere die Charakterisierung von:
- Strahldurchmesser in der Strahltaille;
- Lage der Fokusebene;
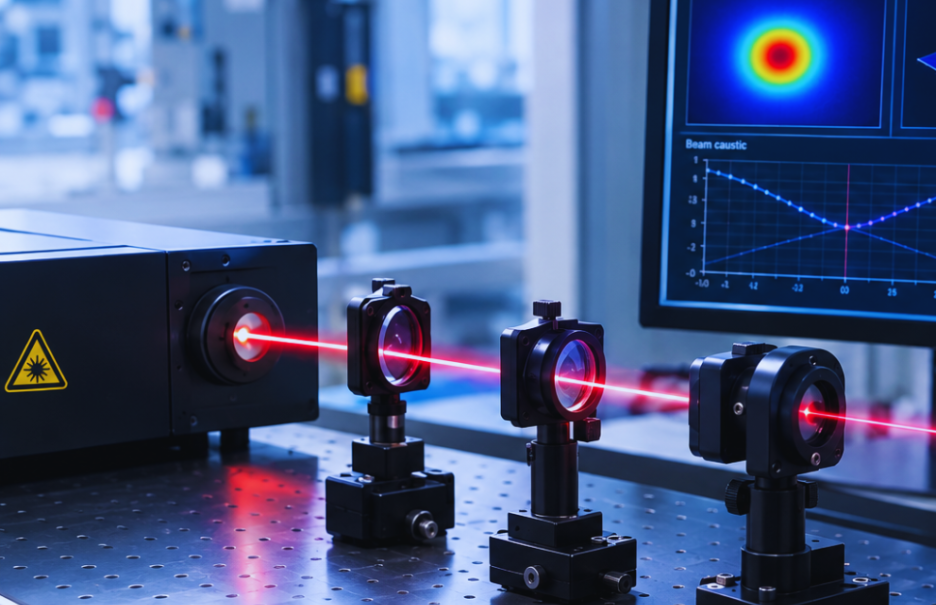
- Kaustik;
- Rayleigh-Länge;
- Divergenz;
- Rundheit;
- Strahlqualitätsfaktor M²/BPP;
- Leistungsverteilung und Leistungsdichte.
Diese Daten liefern ein objektives Bild vom tatsächlichen Zustand des Strahls und seinen Fokussierungsbedingungen.
Die Analyse kann zu verschiedenen Zeitpunkten im Lebenszyklus einer Anlage durchgeführt werden: bei der Abnahme oder Inbetriebnahme, nach einem Eingriff in die optische Kette, im Rahmen regelmäßiger Prüfungen oder wenn eine Prozessabweichung mit einer Veränderung der Strahlqualität oder -fokussierung zusammenhängen könnte.
Eine optische Abweichung kann sich direkt in einer Prozessabweichung niederschlagen
Ohne zuverlässige Strahldiagnose kann eine Veränderung der Kaustik, des Fokusdurchmessers, der Lage der Strahltaille oder der Energieverteilung unbemerkt bleiben.
Dabei können diese Schwankungen die auf das Material einwirkende Leistungsdichte und damit die Prozessbedingungen selbst verändern.
Beim Schweißen kann sich dies insbesondere in Schwankungen der Einschweißtiefe oder der Nahtgeometrie, in Spritzern, Poren oder Bindefehlern äußern.
Angesichts solcher Fehler ist man versucht, nacheinander Leistung, Geschwindigkeit oder Fokuslage zu verändern, um wieder ein akzeptables Prozessfenster zu finden.
Das Risiko: mit Prozessparametern eine Abweichung auszugleichen, deren Ursache in Wirklichkeit optischer Natur ist.
Die Strahlanalyse ermöglicht es gerade, diese verschiedenen Ursachen zu unterscheiden und über objektive Daten zu verfügen, bevor Korrekturmaßnahmen eingeleitet werden.
Luft- & Raumfahrt: die Wiederholbarkeit kritischer Prozesse sichern
In der Luft- & Raumfahrt werden Laserprozesse insbesondere an Bauteilen mit hoher Wertschöpfung eingesetzt, die mitunter dünnwandig, komplex und empfindlich gegenüber Prozessschwankungen sind.
In diesem Zusammenhang trägt die Beherrschung von Fokusdurchmesser, Kaustik und Leistungsdichte dazu bei, die Fertigungsbedingungen zu stabilisieren und Schwankungen zu begrenzen, die das Bauteil beeinträchtigen könnten.
Die Strahlanalyse trägt somit zur Beherrschung folgender Aspekte bei:
- Prozesswiederholbarkeit;
- Nahtgeometrie;
- Schmelzbadstabilität;
- metallurgische Qualität;
- Rückverfolgbarkeit des qualifizierten Prozesses.
Dies ist umso wichtiger, als die Abweichung eines nicht erkannten Parameters zu kostspieligem Ausschuss führen oder die Qualifizierung eines Prozesses in Frage stellen kann.
Energie: die Integrität von Verbindungen beherrschen
Im Energiesektor, insbesondere in der Kerntechnik und bei Leistungskomponenten, stellen sich andere Herausforderungen.
Im Fokus stehen insbesondere die Integrität der Verbindungen, die Einschweißtiefe, die Dichtheit und die Betriebsfestigkeit von Bauteilen, die dickwandig und mitunter nur schwer reparierbar sein können.
In diesem Zusammenhang trägt die Beherrschung von Leistungsdichte und Fokussierungsbedingungen dazu bei, reproduzierbare Prozessbedingungen aufrechtzuerhalten und das Risiko zu begrenzen, dass eine Strahlabweichung die Qualität der Verbindung beeinträchtigt.
Bei kritischen Bauteilen mit hoher Wertschöpfung sind objektive Daten zur Strahlqualität daher ein zusätzliches Element der Prozessbeherrschung und Rückverfolgbarkeit.
Von der Charakterisierung zur Diagnose: der Ansatz von IREPA LASER
Die von IREPA LASER angebotene Strahlanalyse beschränkt sich nicht auf eine Messung.
Unsere Begleitung folgt einem strukturierten Vorgehen – von der Klärung des Bedarfs bis zur Interpretation der Ergebnisse.
1. Den Prozesskontext verstehen
Der Einsatz beginnt mit der Analyse der Anlage, des betreffenden Prozesses und der Historie eventueller Abweichungen.
Dieser erste Schritt ermöglicht es, die Messungen in ihren industriellen Kontext einzuordnen und die relevanten zu charakterisierenden Parameter gezielt zu bestimmen.
2. Den Strahl charakterisieren
Mit speziellen Messmitteln werden die wichtigsten Strahlparameter gemessen:
- Räumliches Profil und Energieverteilung;
- Fokusdurchmesser;
- Lage der Strahltaille (Waist);
- Kaustik;
- Divergenz;
- Rayleigh-Länge;
- Rundheit;
- Strahlqualität.
3. Ergebnisse vergleichen und interpretieren
Die Ergebnisse werden anschließend mit den Herstellerangaben, Referenzmessungen oder den Prozessanforderungen verglichen.
Diese Analyse kann insbesondere Folgendes aufdecken:
- Eine Drift des Strahls;
- Einen Justagefehler;
- Eine Verschmutzung der Optik;
- Eine Veränderung der Fokussierbedingungen.
4. Diagnose erstellen und weiteres Vorgehen festlegen
Der Einsatz mündet in einen ausführlichen Bericht mit Messergebnissen, deren Interpretation, Diagnose und technischen Empfehlungen.
Wo sinnvoll, können die Strahleigenschaften zudem mit den beim Schweißen oder in der additiven Fertigung beobachteten Leistungen korreliert werden.
Ziel ist es dann festzustellen, ob die beobachtete Drift ihren Ursprung in der optischen Kette hat oder eher mit den Parametern, dem Werkstoff oder der Prozessumgebung zusammenhängt.
Messen, um an der richtigen Stelle zu handeln
Dieses Vorgehen vermeidet, Versuche zu vervielfachen oder Fertigungsparameter zu ändern, ohne zuvor die Ursache der Drift ermittelt zu haben.
Indem eine optische Anomalie erkannt wird, bevor sie die Produktion stark beeinträchtigt, kann die Strahlanalyse dazu beitragen:
- Die Wiederholgenauigkeit des Prozesses zu verbessern;
- Ausschuss zu begrenzen;
- Einstellversuche zu reduzieren;
- Ungeplante Stillstände zu reduzieren;
- Die Fehlersuche zu verkürzen;
- Die Wartung auf die tatsächlich betroffenen Komponenten auszurichten;
- Über objektive Daten nach einer Inbetriebnahme, Wartung oder Änderung zu verfügen;
- Bestimmte Qualifizierungen oder regelmäßige Prüfungen zu dokumentieren.
Die Analyse trägt außerdem zum Schutz der Laseranlagen bei. Eine Verschmutzung, ein Justagefehler oder eine anomale Energiekonzentration können nämlich zu einer Schädigung der optischen Elemente oder anderer Systemkomponenten führen. Werden diese Phänomene frühzeitig erkannt, lässt sich somit auch das Risiko von Schäden begrenzen.
Ein Ansatz, der sich in eine Strategie zur Prozessbeherrschung einfügen kann
Die Strahlanalyse kann punktuell erfolgen, wenn eine Drift festgestellt wird, aber auch im Rahmen eines eher präventiven Ansatzes.
Je nach festgestelltem Bedarf können die Ergebnisse der Charakterisierung zu verschiedenen Maßnahmen führen: Audit, Parameteroptimierung, vorbeugende Wartung, Schulung oder Prozessqualifizierung.
Der Vorteil besteht darin, den Strahl nicht mehr als feste Größe zu betrachten, sondern als ein Element, das ebenso zu überwachen ist wie die anderen Parameter, die die Leistung eines Laserprozesses beeinflussen können.
Das Wichtigste in Kürze
Die angezeigte Laserleistung allein garantiert keine Prozessstabilität.
Wenn sich die Qualität oder Wiederholgenauigkeit einer Fertigung verschlechtert, ermöglicht die Strahlanalyse, die tatsächlichen Fokussierungs- und Energieverteilungsbedingungen objektiv zu erfassen, eine mögliche optische Drift zu erkennen und die zu ergreifenden Maßnahmen festzulegen.
Dieser Ansatz trägt so dazu bei, die Beherrschung, Wiederholgenauigkeit und Rückverfolgbarkeit von Laserprozessen für kritische Bauteile und Baugruppen zu stärken.
IREPA LASER begleitet Industrieunternehmen von der Strahlcharakterisierung bis zur Interpretation der Ergebnisse und zu technischen Empfehlungen, um ihnen zu helfen, die tatsächliche Ursache einer Drift zu ermitteln und an der richtigen Stelle zu handeln.
> Kontaktieren Sie unser Team, um unser Angebot zur Laserstrahlanalyse kennenzulernen